
Un centro di lavoro a cinque assi è valido tanto quanto il supporto pezzo che lo supporta. Un dispositivo che blocca la tavola rotante o interferisce con il percorso della fresa trasforma una ma...
Leggi di più
È possibile installare la piastra base a punto zero direttamente sui tavoli per slot machine a T esistenti?
Introduzione
Nell'aggiornamento delle moderne apparecchiature di produzione, i supervisori di fabbrica e gli ingegneri di processo spesso chiedono una soluzione pratica di retrofitting: se una piastra base a punto zero e un sistema di fissaggio a cambio rapido possono essere montati su tavole per macchine con scanalatura a T standard .
Molte officine di produzione intendono migliorare l'efficienza del bloccaggio senza acquistare nuove macchine utensili, realizzando un cambio pezzo rapido e a basso costo. La conclusione chiara è che tale adeguamento esiste tecnicamente fattibile . Tuttavia, il semplice fissaggio mediante soli bulloni non può garantire la stabilità a lungo termine. L'intero aggiornamento richiede un funzionamento di precisione standardizzato ed evita le comuni insidie di costruzione.
1. Fattibilità e adattamento di precisione del retrofitting del punto zero della tavola con scanalature a T
Il piano di lavoro originale con scanalatura a T di fabbrica è una struttura portante universale, che può essere dotata di piastre di base per il posizionamento del punto zero. Per mantenere la stabilità della lavorazione a lungo termine, la piastra di base e il piano di lavoro devono formare una struttura rigida integrata.
Se fissata semplicemente con bulloni a T, l'apparecchiatura può funzionare normalmente a breve termine. Tuttavia, sotto la continua forza di taglio e vibrazione nella produzione di massa, la piastra di base è soggetta a microspostamenti, con conseguente graduale attenuazione della precisione di posizionamento ripetuto.
Un processo di aggiornamento della piastra di base a punto zero standardizzato e affidabile comprende tre fasi fondamentali:
1.1 Pre-fissaggio e supporto stabile
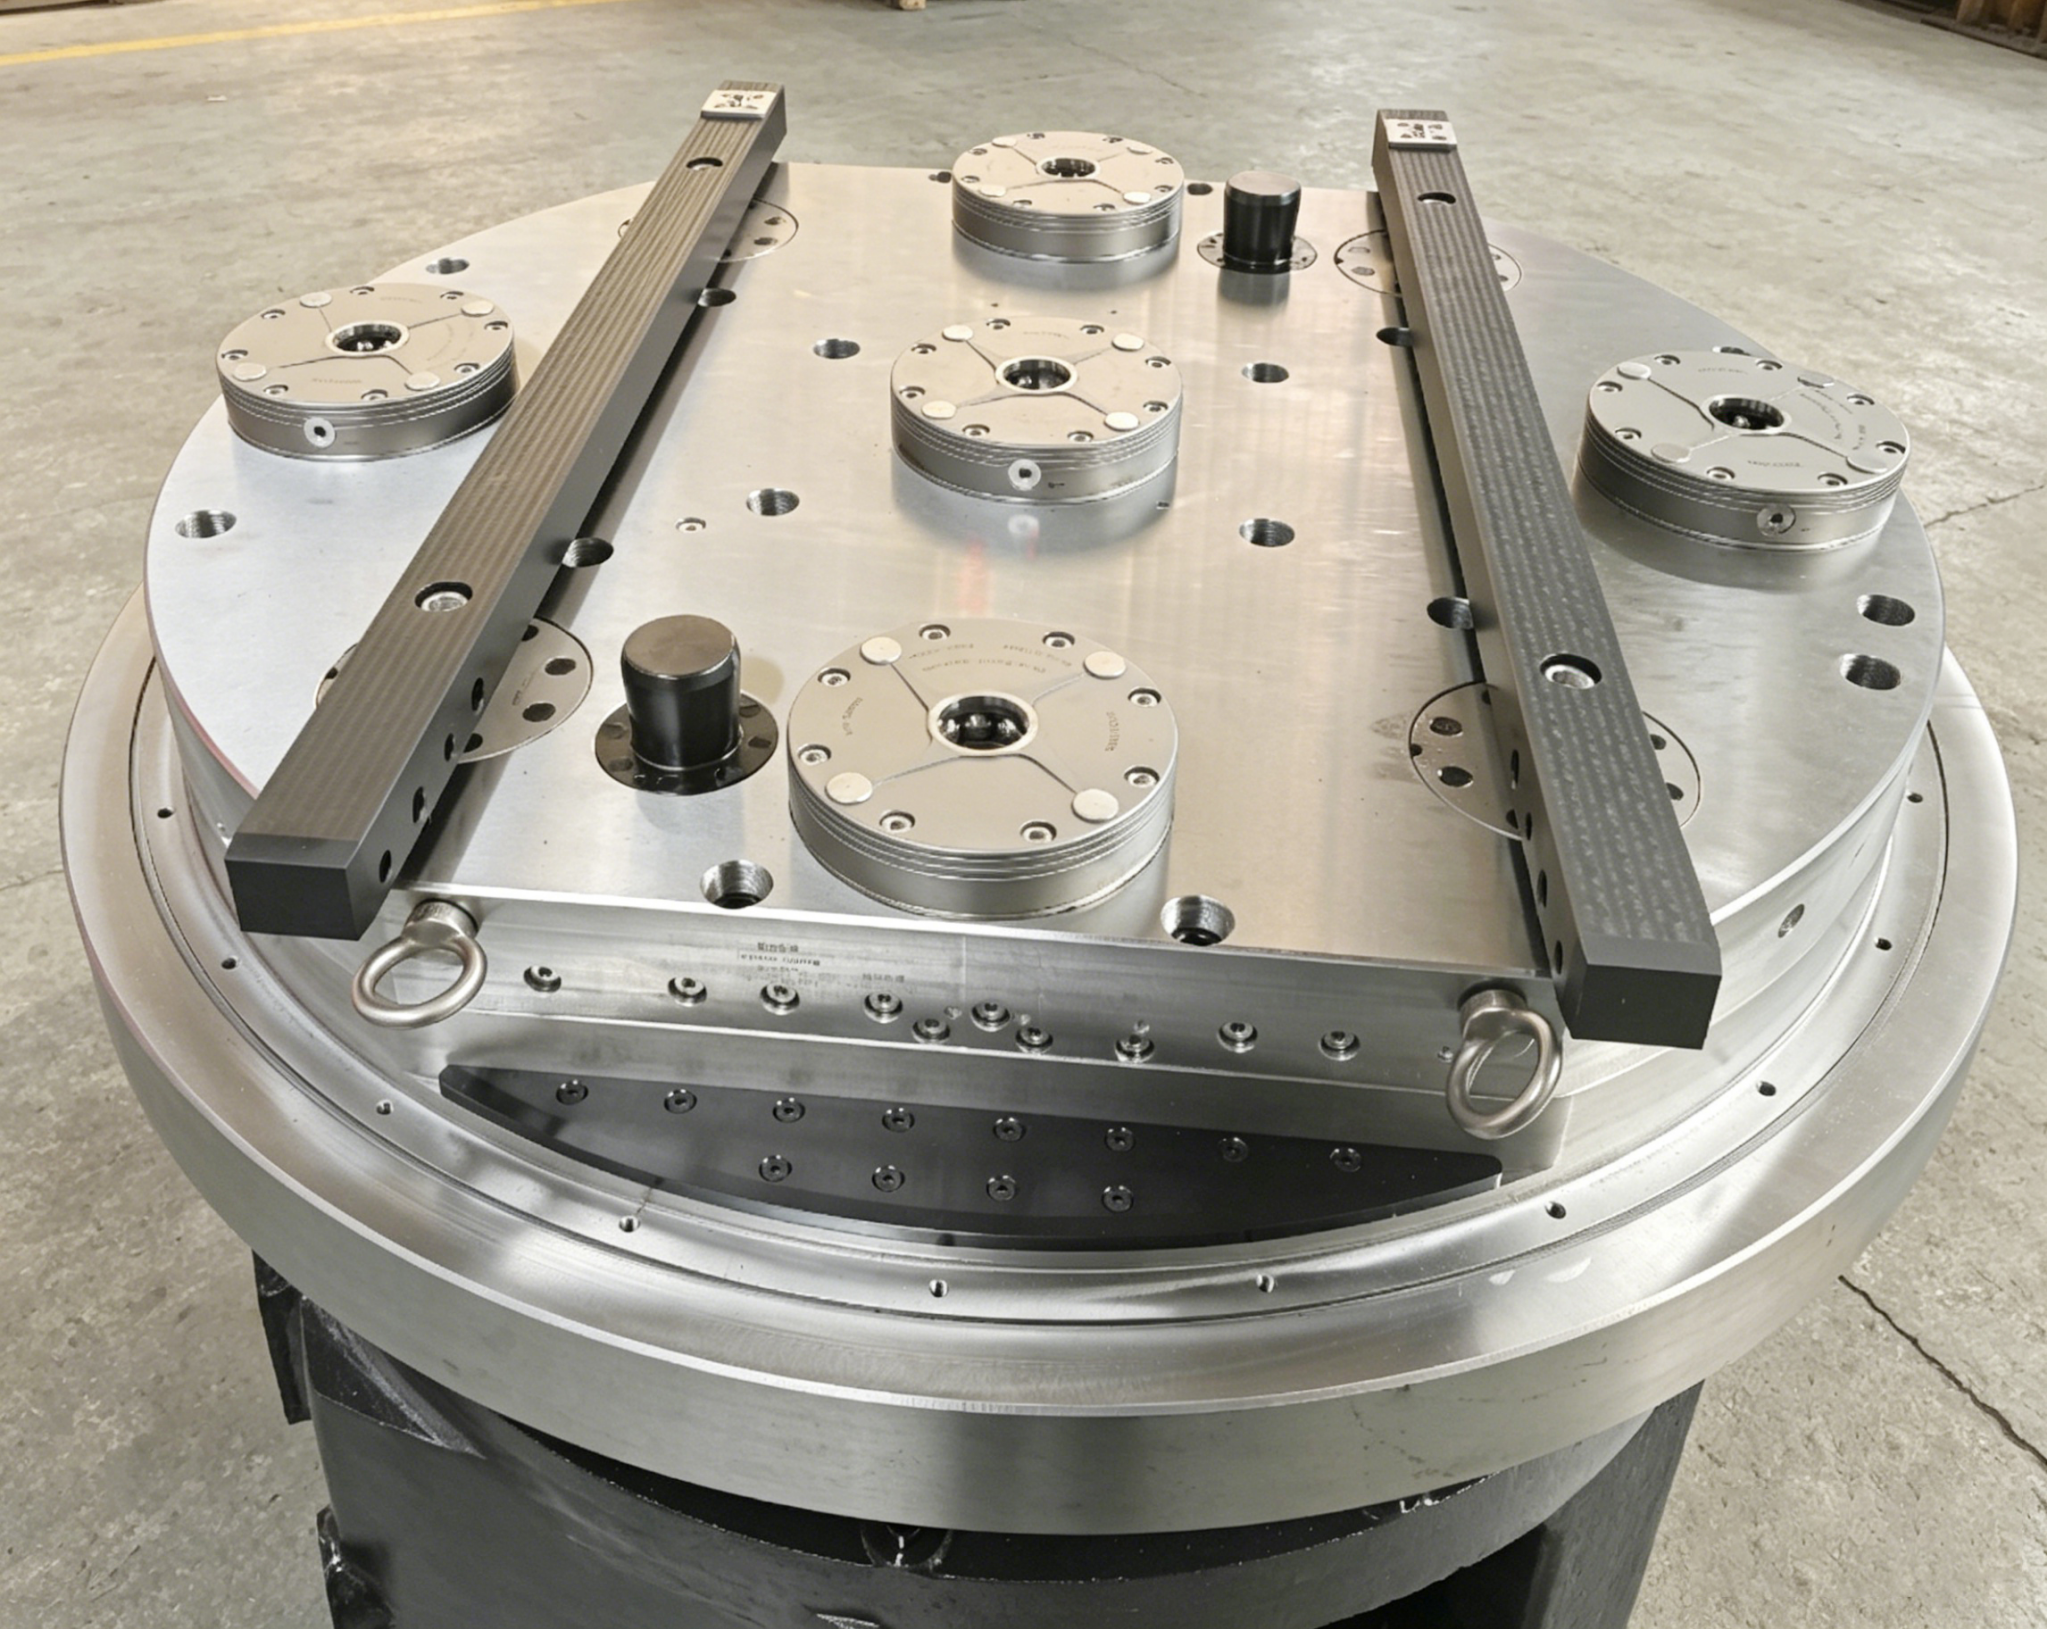
Utilizzare le scanalature a T originali della macchina utensile e i bulloni a T abbinati per completare il posizionamento preliminare e il bloccaggio della piastra di base del punto zero. Adottano piastre di base di alta qualità Acciaio legato P20H , caratterizzato da eccellente resistenza alla corrosione e stabilità strutturale, adattandosi ad ambienti di lavorazione a umido a lungo termine con immersione in fluidi da taglio.
1.2 Posizionamento del perno conico (procedura principale)
I bulloni a T forniscono solo la forza di bloccaggio verticale e non possono resistere alla forza di impatto laterale e alla coppia di taglio generata durante la lavorazione. Dopo la calibrazione precisa della posizione della piastra di base, vengono installati due perni conici φ16 per il doppio posizionamento. Questa struttura blocca saldamente la posizione relativa tra la piastra di base e il piano di lavoro, eliminando efficacemente i rischi di spostamento nel funzionamento a lungo termine.
1.3 Calibrazione e accettazione di massima precisione
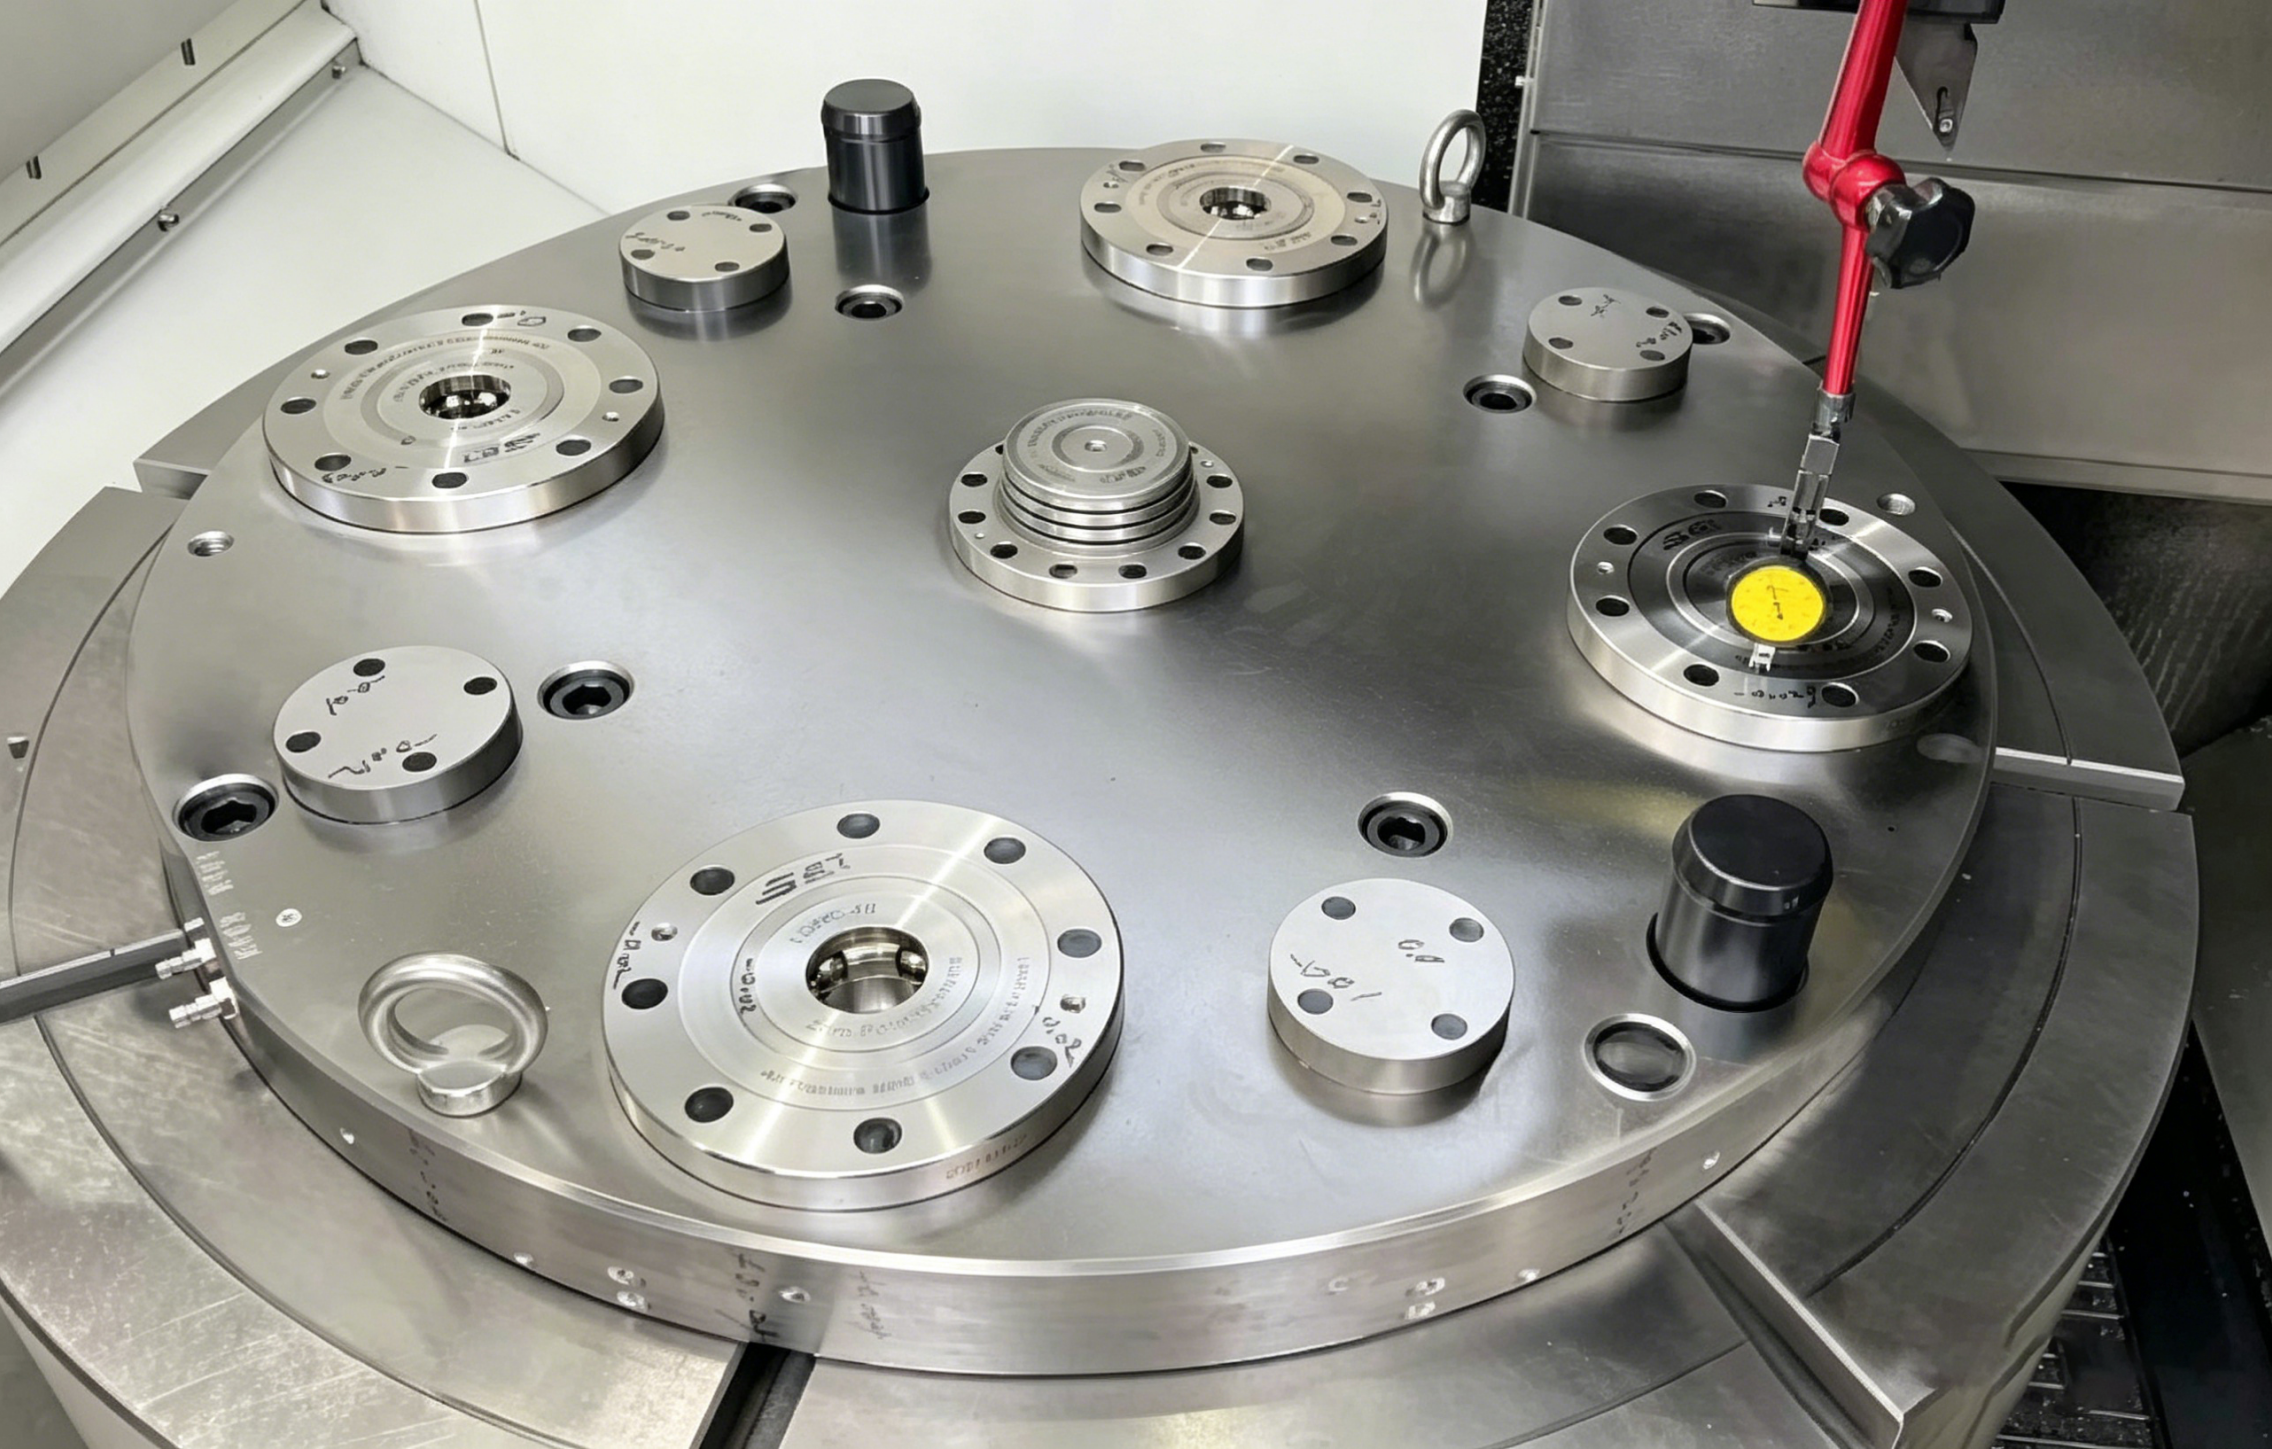
Dopo l'installazione e il fissaggio, eseguire un rilevamento e una correzione di precisione completi. L'ispezione riguarda la planarità della piastra di base e la coassialità tra il riferimento della piastra di base e il mandrino della macchina. Secondo le specifiche di accettazione degli standard industriali, l'eccentricità del piano dopo il bloccaggio del pallet viene controllata all'interno 0,02 mm , soddisfacendo i requisiti di precisione della maggior parte degli scenari di lavorazione meccanica.
2. Soluzione di configurazione standard per l'aggiornamento punto zero della tabella con scanalature a T
Basandosi sull'abbondante esperienza di retrofitting in loco, la matura configurazione del sistema di cambio rapido punto zero per piani di lavoro con scanalature a T è riassunta come segue, adatta alla maggior parte dei torni verticali e dei centri di lavoro:
- Disposizione dei posizionatori di punto zero : Dotato di 4–7 set di unità di posizionamento in base alle dimensioni della piastra di base, adottando la disposizione stabile di 1 unità centrale 3–6 unità periferiche per bilanciare la distribuzione dello stress.
- Selezione dell'unità adattata al carico : Selezionare le unità di posizionamento con la forza di bloccaggio corrispondente in base al peso del pezzo e al carico di taglio. Gli scenari di lavorazione di materiali duri e con carichi elevati sono abbinati a unità punto zero per carichi pesanti per migliorare la rigidità complessiva.
- Perni di pre-guida : Dotato di strutture di guida grossolane per facilitare l'atterraggio e il posizionamento rapido dei pallet, riducendo le difficoltà delle operazioni manuali e migliorando l'efficienza del cambio.
- Circuito pneumatico integrato : La piastra di base è dotata di porte d'aria a inserimento rapido per supportare lo sblocco dell'unità punto zero, il rilevamento dei posti a sedere e il feedback dello stato.
- Componenti di protezione completa : Configurato con piastre di copertura protettive inferiori per impedire a scarti di ferro, fluido da taglio e contaminanti di invadere la superficie di contatto di posizionamento, prolungando la durata del sistema di posizionamento.
3. Tre insidie critiche da evitare nel retrofitting Zero-Point
La maggior parte dei problemi operativi instabili dei sistemi punto zero modificati derivano da una costruzione non standard e da una configurazione irragionevole. I tre rischi nascosti più comuni sono ordinati come riferimento:
3.1 Selezione impropria del materiale della piastra di base
L'immersione a lungo termine nel fluido da taglio causerà l'ossidazione e la corrosione delle normali piastre di acciaio, con conseguente vaiolatura delle superfici e deviazione della planarità. Per condizioni di lavoro sostenibili nella lavorazione a umido, Piastre base in lega P20H o di qualità superiore sono consigliati per garantire precisione superficiale stabile e prestazioni anticorrosione.
3.2 Fissaggio con solo bullone senza perni di posizionamento
Il bloccaggio a bullone singolo non può compensare la forza e la coppia di taglio laterale. Nella produzione in lotti a lungo termine, si accumuleranno lievi spostamenti della piastra di base, con conseguente ridotta precisione di posizionamento ripetuto e deviazione occasionale delle dimensioni del pezzo. Il posizionamento corrispondente del perno conico è la soluzione più economica e affidabile.
3.3 Disposizione del circuito pneumatico non pianificato
I sistemi pneumatici a punto zero si affidano a un'alimentazione d'aria stabile per completare lo sblocco e il rilevamento del segnale. Nella fase di retrofitting iniziale è necessaria una disposizione pneumatica ragionevole. Per le apparecchiature rotanti come i torni verticali, i distributori rotanti di supporto sono essenziali per garantire un'alimentazione d'aria continua e stabile e riservare spazio per il successivo aggiornamento intelligente.
4. Dati sui casi di retrofitting in loco e sul miglioramento dell'efficienza
Un'impresa manifatturiera di Ningbo ha completato l'aggiornamento del sistema punto zero per il suo tornio verticale con piano di lavoro originale con scanalatura a T. Il progetto ha adottato una piastra di base con punto zero con specifica φ1000, abbinata a pallet standard e perni di tensione per costruire un sistema di fissaggio completo a cambio rapido.
Dopo un funzionamento e test stabili, il progetto ha ottenuto notevoli effetti di ottimizzazione:
- Orario di cambio attrezzatura : Ridotto rispetto al tradizionale serraggio manuale di 15-20 minuti entro 30 secondi per cambio rapido punto zero.
- Precisione di posizionamento : La precisione del posizionamento ripetuto del sistema disco madre è controllata stabilmente all'interno 0,01 mm .
- Capacità di elaborazione per carichi pesanti : Supporta il taglio di pezzi ad elevata durezza di HRC58-64, con una singola profondità di taglio fino a 2 mm, mantenendo una rigidità di lavorazione stabile.
- Espansione intelligente : Dotato di funzioni di pulizia automatica del soffio d'aria e di rilevamento della seduta, compatibile con linee di produzione di carico e scarico automatico per il successivo aggiornamento intelligente.
5. Conclusione
I piani di lavoro standard esistenti per macchine con scanalature a T supportano l'installazione della piastra di base a punto zero e il retrofit del sistema a cambio rapido. Si tratta di uno schema di aggiornamento delle attrezzature altamente pratico per attivare la capacità delle vecchie macchine utensili e migliorare l'efficienza produttiva con investimenti contenuti.
Per garantire un funzionamento stabile a lungo termine del sistema modificato, è necessario implementare tre standard chiave: adottare piastre di base in lega anticorrosione adatte per ambienti di lavorazione industriale, installare perni conici per evitare lo spostamento della piastra di base e completare la pianificazione del circuito pneumatico in anticipo per un'espansione intelligente.
L'aggiornamento delle attrezzature non richiede la frequente sostituzione di nuove macchine utensili. La trasformazione standardizzata a cambio rapido a punto zero può abbreviare efficacemente i tempi di cambio delle attrezzature, ridurre gli errori di regolazione manuale e migliorare il tasso di utilizzo delle macchine utensili per le officine di lavorazione.
Se disponi di piani di aggiornamento delle attrezzature per vecchie macchine utensili, puoi fornire il tipo di macchina, le dimensioni del pezzo e i parametri di carico di lavorazione per ottenere soluzioni personalizzate di retrofitting della piastra di base a punto zero e suggerimenti di configurazione professionale.
Ultime notizie
- Bloccaggio pezzi a 5 assi: come i sistemi punto zero e le morse massimizzano la stabilità della lavorazione
- In che modo gli accessori di posizionamento e allineamento definiscono la precisione della lavorazione CNC?
- Quale sistema di bloccaggio offre la migliore precisione e produttività per il vostro centro di lavoro verticale?
- Qual è il modo più veloce per ridurre i tempi di configurazione del CNC con pallet, pinze o dispositivi manuali a cambio rapido?
Ultime notizie
-
In che modo gli accessori di posizionamento e allineamento definiscono la precisione della lavorazione CNC?Introduzione: il cosa nascosto del disallineamento Nella lavorazione CNC, la differenza tra un componente di precisione di alto valore e un pezzo di scarto spesso si riduce a una frazione ...Leggi di più
-
Quale sistema di bloccaggio offre la migliore precisione e produttività per il vostro centro di lavoro verticale?Perché i sistemi di bloccaggio definiscono le prestazioni del VMC Nei centri di lavoro verticali, il sistema di bloccaggio non è un accessorio passivo: è il collegamento strutturale tra il...Leggi di più
-
Qual è il modo più veloce per ridurre i tempi di configurazione del CNC con pallet, pinze o dispositivi manuali a cambio rapido?Nella produzione CNC ad alto mix, il tempo di setup rappresenta il maggiore ostacolo controllabile sulla produttività. Sistemi di cambio rapido dei pallet , Dispositivi di cambi...Leggi di più
-
In che modo i sistemi Punto Zero migliorano la stabilità del pezzo nella lavorazione CNC a 5 assiPerché la stabilità del pezzo diminuisce quando i lavori a 5 assi diventano complessi Un centro di lavoro a 5 assi guadagna il suo valore tagliando cinque facce di un pezzo senza un solo b...Leggi di più
-
SET Zero Point Clamping System | Full-Category Precision Mold Quick Change & Automation Integration SolutionIntroduction Mold manufacturing for automotive tire molds, body stamping molds, glass molds, and plastic injection molds requires strict standards for repeat positioning accuracy, fixture changeover ...Leggi di più
Se siete interessati ai nostri prodotti, consultateci
Dettagli di contatto
- Indirizzo: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tel: 18051849209
- E-mail: [email protected]
Prodotti
Collegamento rapido
Centro notizie
Terminale mobile
Copyright © Suzhou Set Industrial Equipment System Co., Ltd. TUTTI I DIRITTI RISERVATI.
